 産業機械C3604
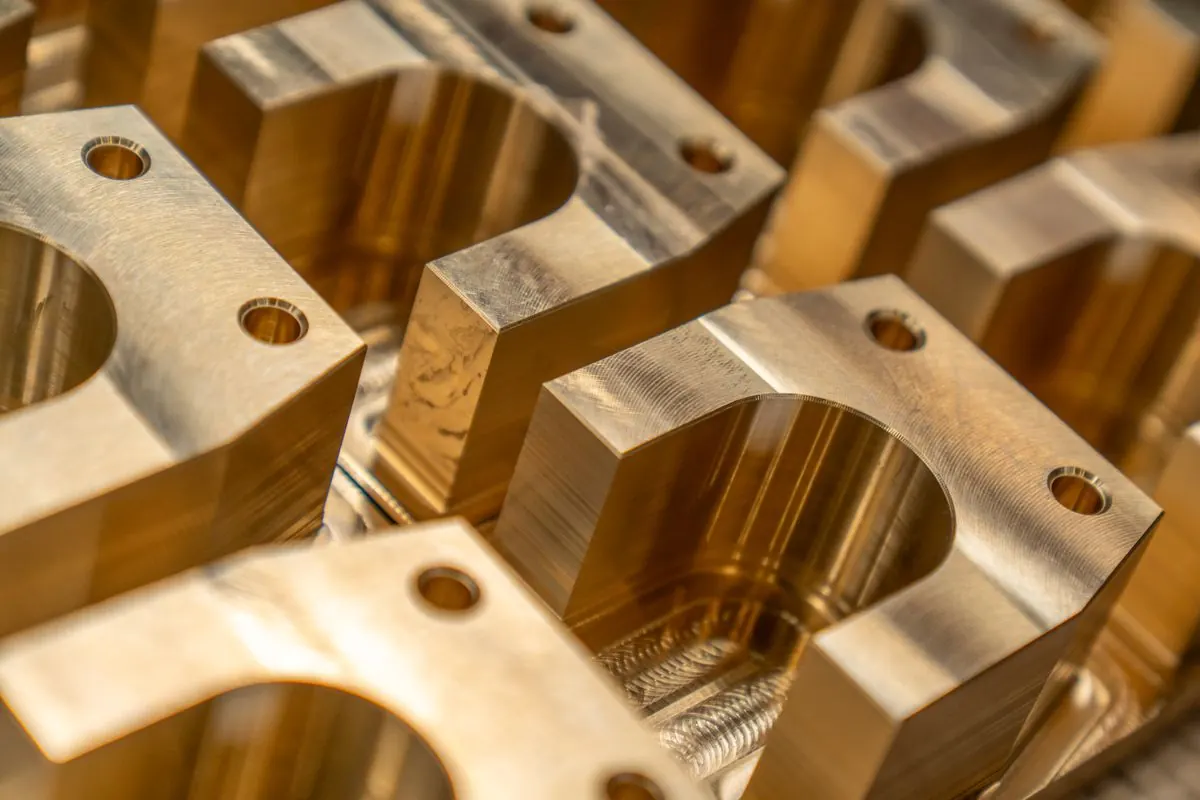
真鍮製 ベアリングホルダー
- 材質
- C3604
- 加工
- マシニング
- 数量
- 小ロット(継続)
軸受けがはまる穴の寸法と位置を優先して工程を組み、最後に穴の仕上げをまとめて行うことで、ばらつきを抑えました。
WORKS
私たちがつくっている部品の一部をご紹介します。素材で絞り込んで、気になる事例をタップすると詳しい内容をご覧いただけます。
CASES素材から探す
掲載している業界や数量は一例です。守秘のため、形や用途の一部を変えてご紹介しているものがあります。
追加の機能の例素材で絞り込む仕組みは、料金プランとは別の追加の機能です(個別にお見積り)。
12件の事例
産業機械C3604軸受けがはまる穴の寸法と位置を優先して工程を組み、最後に穴の仕上げをまとめて行うことで、ばらつきを抑えました。
 照明機器A6063
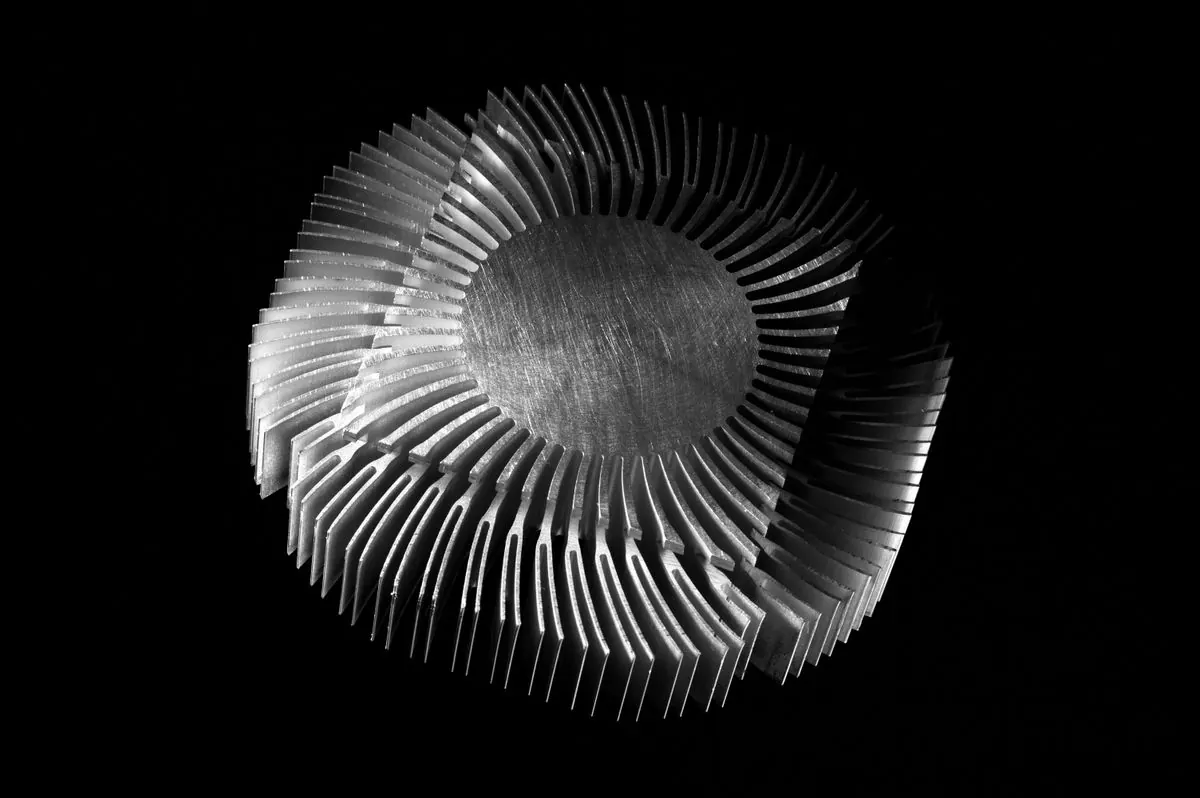
放射状に並ぶ薄いフィンは、削る順番を工夫して、加工中の振動(びびり)と変形を抑えています。
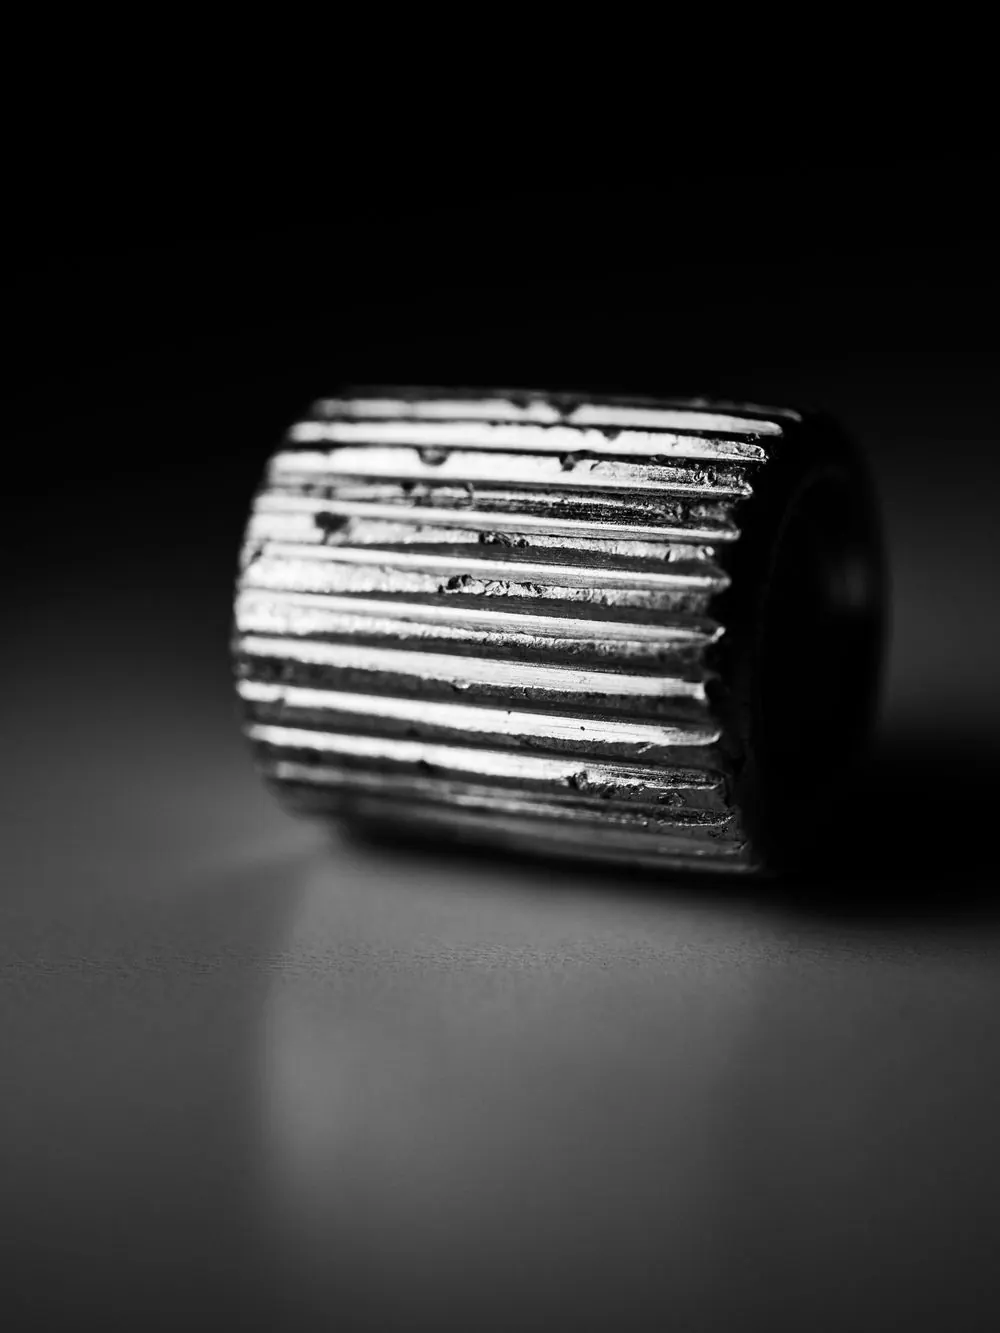 計測機器SUS303
指がかかるローレット(すべり止めの刻み)と外径の仕上げを1回の段取りで行い、見た目と寸法をそろえました。
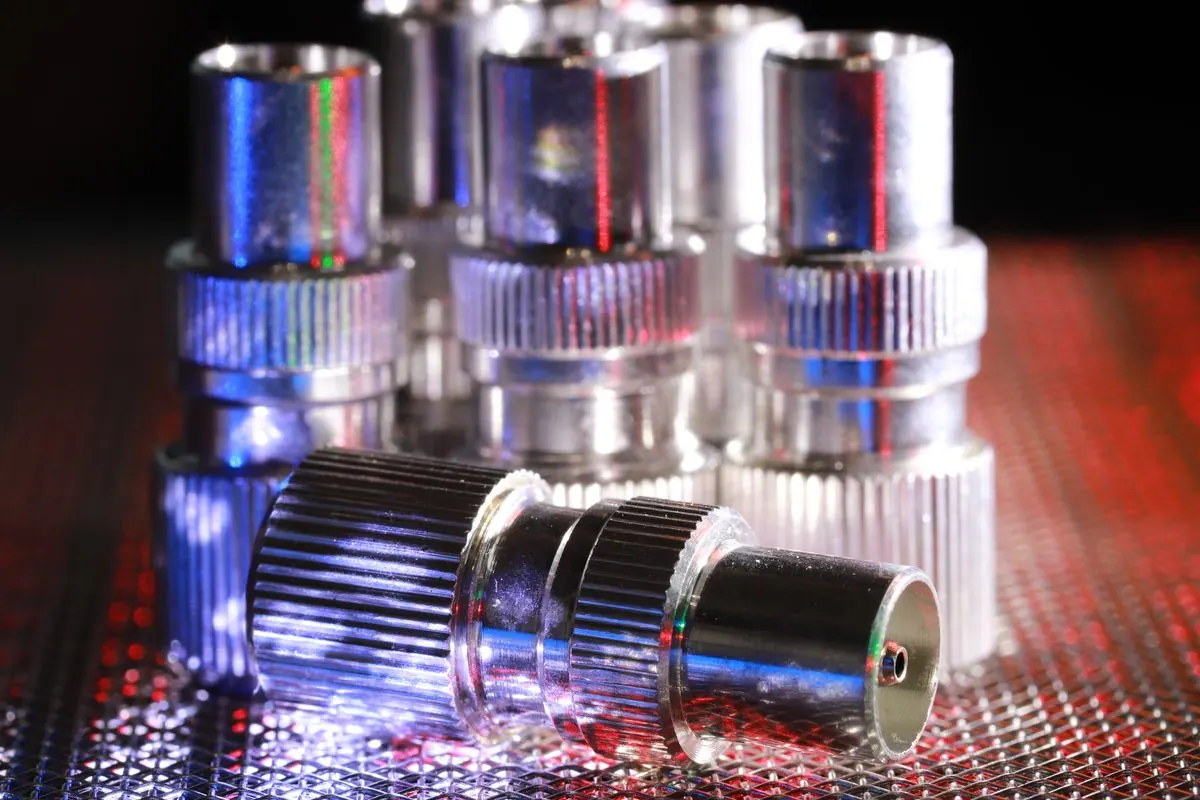 通信機器C3604
旋盤加工と横穴あけを複合加工機で続けて行い、めっきは協力会社に手配。完成品の状態でお納めしています。
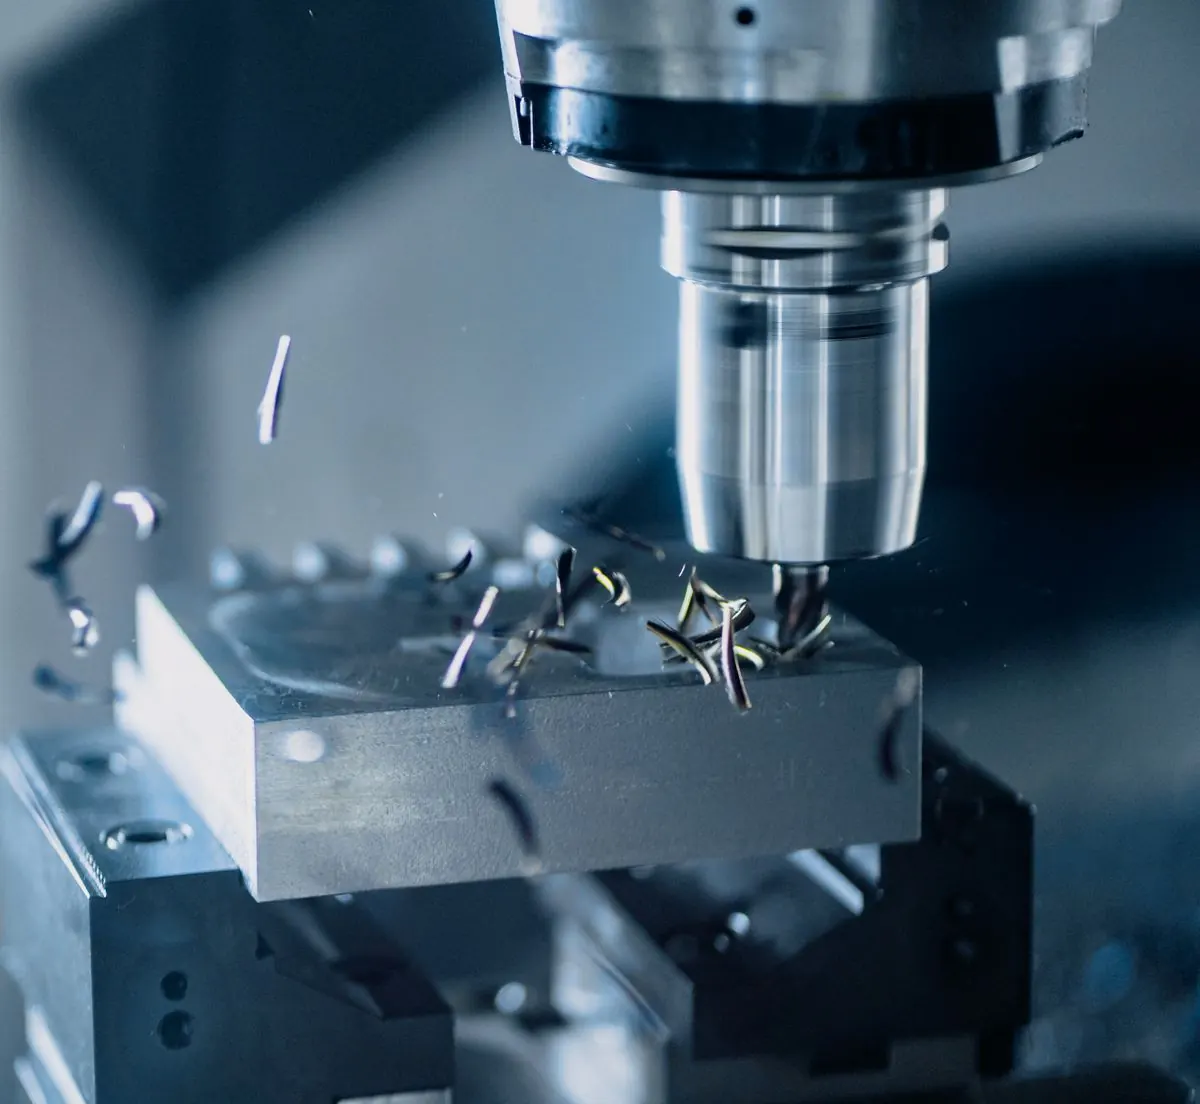 自動車関連S50C
治具の基準になる面は平面研削で仕上げ、位置決めピンの穴は測定しながら加工しました。
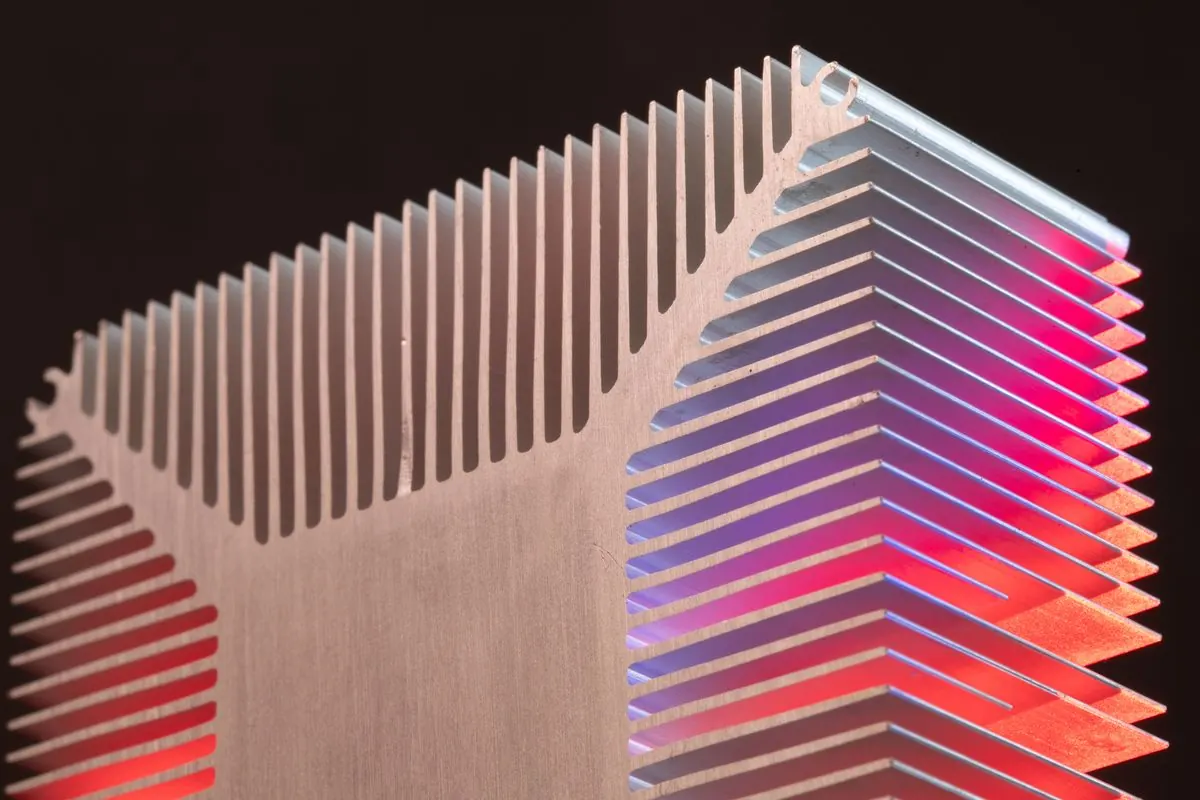 電子機器A6063
細いスリットが並ぶ試作品。量産のときの加工方法も見すえて、刃物の種類と加工条件を決めました。
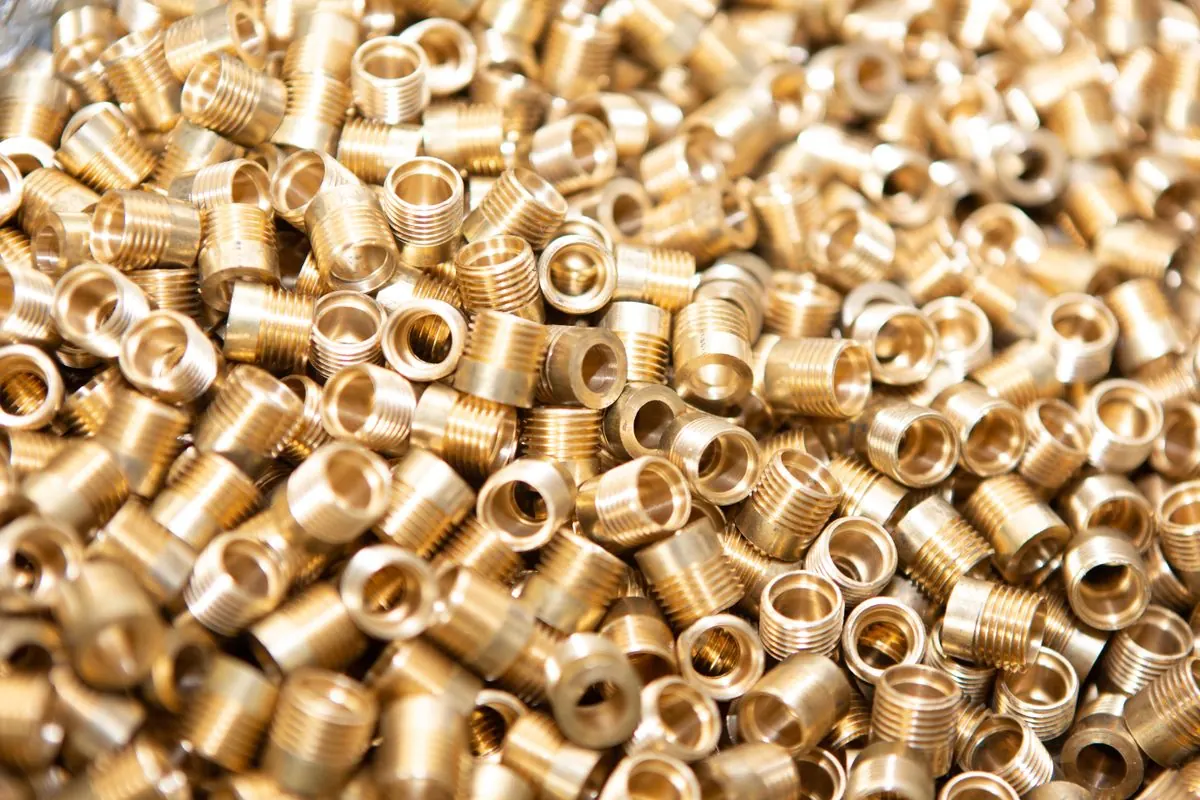 産業機械C3604
内側と外側のねじを1回の段取りで加工。量産でも寸法がそろうよう、刃物を替える時期を決めて管理しています。
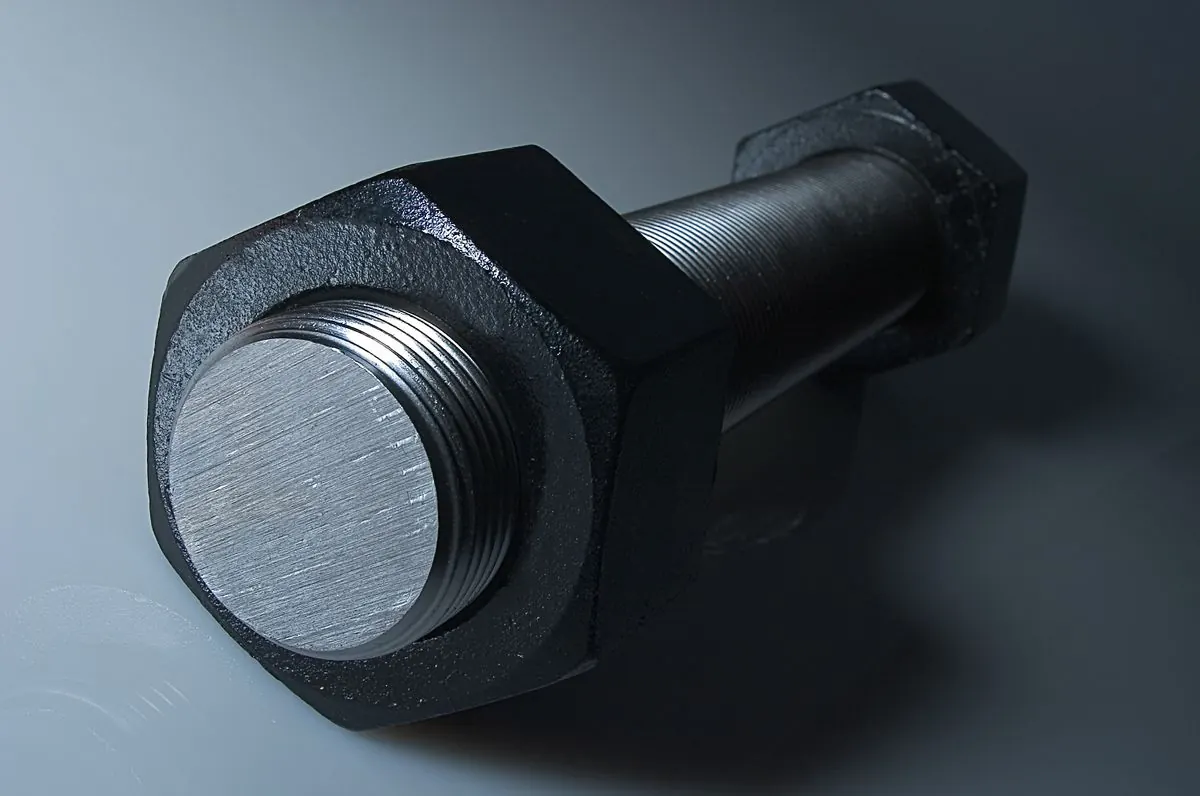 産業機械SCM435
市販品にない長さと太さのボルトを製作。強さが必要なため熱処理を手配し、仕上げに黒染めを施しました。
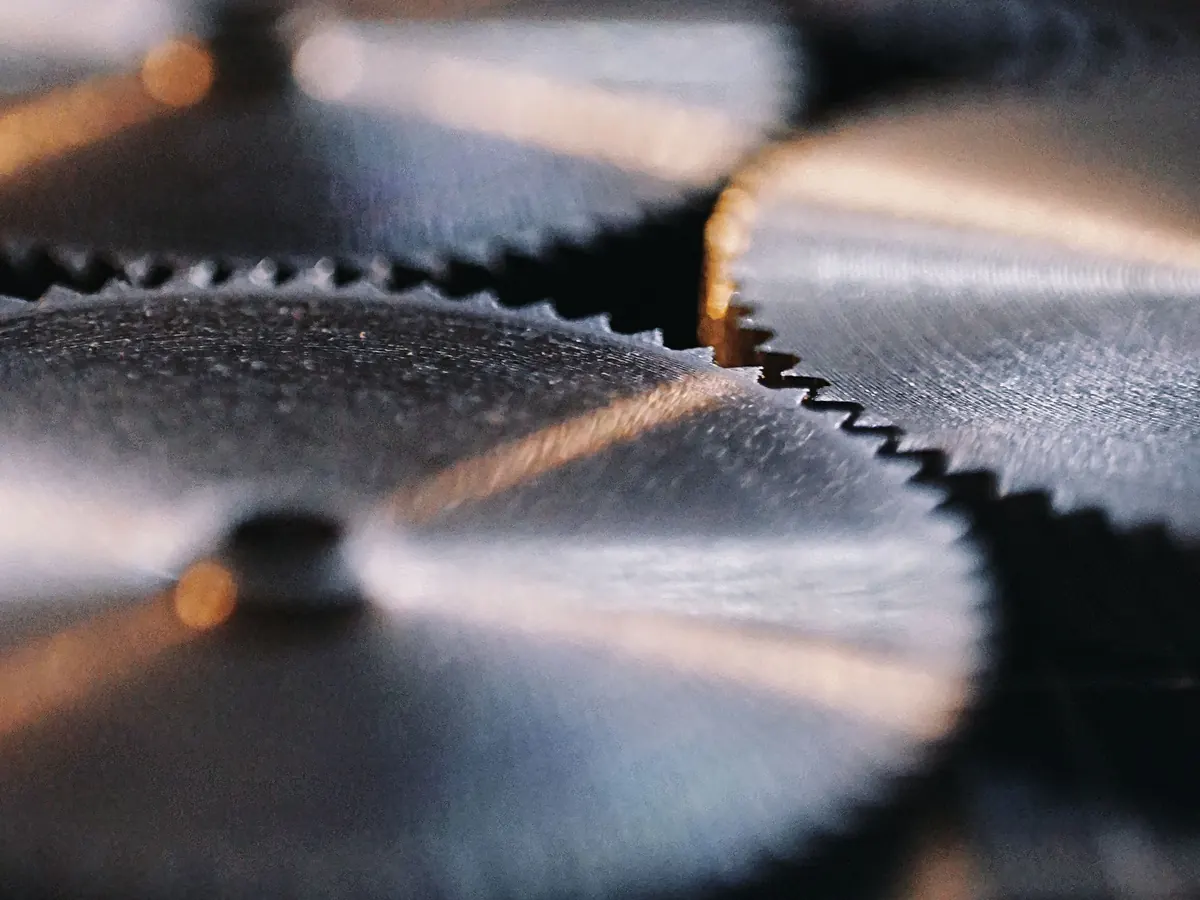 産業機械S45C
すり減った歯車の作り直し。図面が残っていなかったため、現物を測って図面を描き起こし、歯の形を合わせて製作しました。
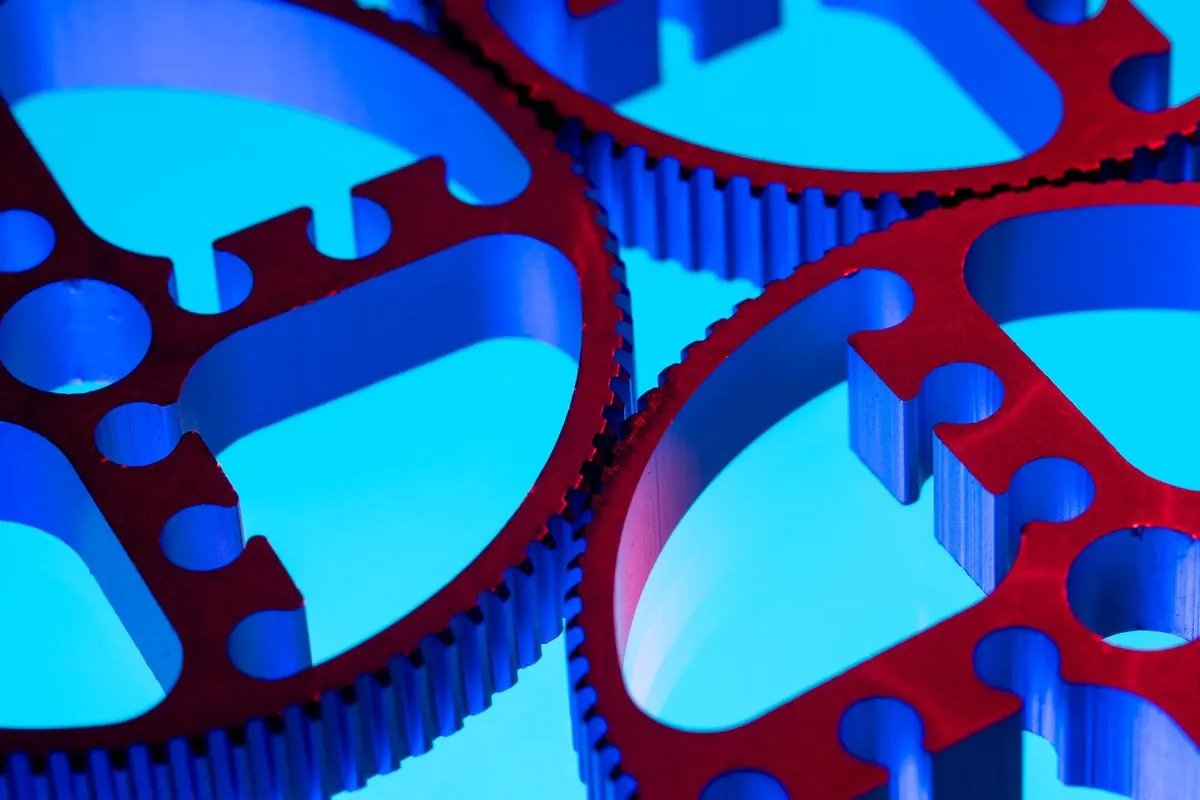 搬送装置A5052
軽くするための肉抜き形状を5軸機で加工。アルマイトの色は、組み付けのときに見分けやすいようご要望に合わせました。
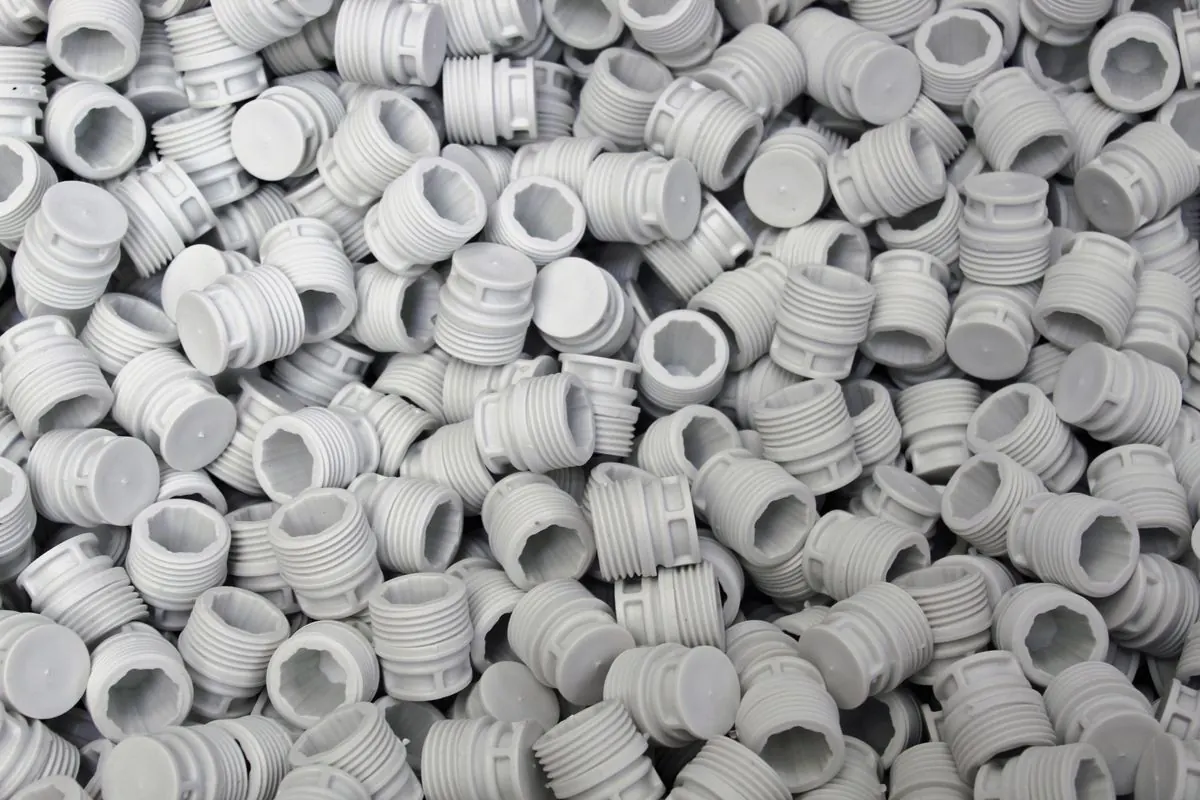 分析機器POM
樹脂は熱で伸び縮みしやすいため、削る量と順番を調整し、ねじのはまり具合を確かめながら仕上げています。
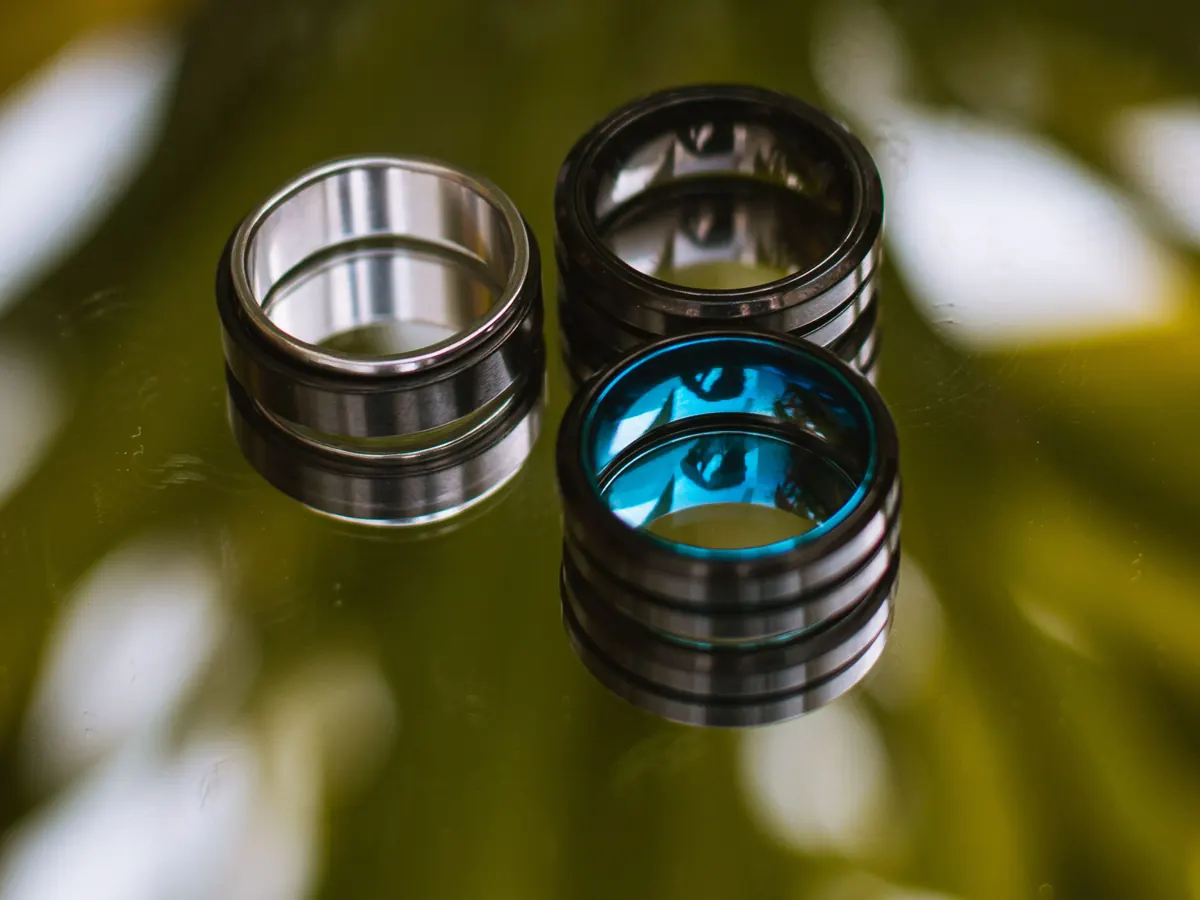 医療機器64チタン
削りにくいチタンは、刃物の種類と回転数を何度か試して条件を決めました。一部は陽極酸化で色分けしています。
KNOW-HOW加工の工夫
同じ図面でも、削る順番や固定のしかたで仕上がりは変わります。事例の裏側にある、私たちの考え方をご紹介します。
削る順番と固定のしかたを工夫して、加工中に部品がゆがまないようにします。仕上げ前に少し休ませることもあります。
チタンや焼入れ鋼などは、刃物の種類と回転数を試しながら、無理のない条件を見つけてから本番に入ります。
専用の治具を作って取り付けを一定にし、何個目でも同じ寸法に仕上げます。治具そのものの製作もお受けしています。
CONTACTお見積り・技術相談
掲載していない形や素材も、多数お受けしています。
図面がなくても、写真1枚からお見積りできます。